
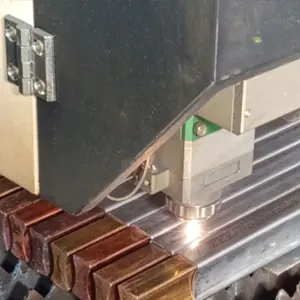
تعویض دسته کاتد بلانک یکی از روشهای مؤثر برای افزایش عمر مفید کاتد بلانک استیل در کارخانههای تولید مس به روش استخراج الکتریکی (Electrowinning) و پالایش الکتریکی (Electrorefining) است. در بسیاری از واحدهای تولیدی، شیت استنلساستیل کاتد پس از چندین سال بهرهبرداری همچنان قابلیت استفاده دارد، اما دسته یا محل اتصال آن به دلیل بارگذاری مکانیکی، خوردگی، کیفیت نامناسب جوش یا مشکلات انتقال جریان الکتریکی دچار آسیب میشود.
در چنین شرایطی، تعویض کامل کاتد همیشه بهترین گزینه نیست. اگر شیت کاتد از نظر ضخامت، صافی، کیفیت سطح و مقاومت در برابر خوردگی در وضعیت مناسبی باشد، میتوان با تعویض دسته و بازسازی اصولی ناحیه اتصال، کاتد را به چرخه تولید بازگرداند. این روش علاوه بر کاهش هزینه تعمیرات، به مدیریت بهتر موجودی تجهیزات و کاهش ضایعات فلزی کمک میکند.
با این حال، موفقیت این فرایند صرفاً به نصب یک دسته جدید محدود نمیشود. انتخاب جنس مناسب، طراحی صحیح دسته، آمادهسازی محل اتصال، روش جوشکاری، کنترل تغییر شکل حرارتی و انجام آزمونهای پس از تعمیر، همگی در کیفیت نهایی کاتد تأثیرگذار هستند.
در این مقاله از عقاب صنعت آسیا، فرایند تعویض دسته کاتد بلانک را از نظر فنی، اجرایی و اقتصادی بررسی میکنیم و توضیح میدهیم که چه زمانی تعمیر کاتد منطقیتر از خرید کاتد نو است.
۱. کاتد بلانک چیست و دسته چه نقشی دارد؟
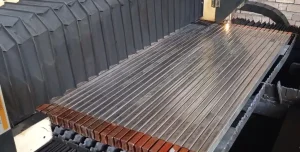
کاتد بلانک (Cathode Blank) یکی از تجهیزات اصلی در بسیاری از خطوط تولید مس به روش الکترولیتی است. این تجهیز معمولاً از یک شیت استنلساستیل با سطح پرداخت مناسب و یک دسته نگهدارنده تشکیل میشود. کاتد بلانک استیل به این ترتیب هم سطح رسوبگیری مس را فراهم میکند و هم مسیر انتقال جریان را. برای آشنایی با اصول کار این تجهیز، مقاله کاتد بلانک چیست را مطالعه کنید. دسته در قسمت بالایی شیت نصب شده و امکان آویزان کردن کاتد از باسبار، انتقال جریان الکتریکی و جابهجایی مکانیکی آن را فراهم میکند.
در فرایند استخراج الکتریکی مس، یونهای مس موجود در الکترولیت با دریافت الکترون روی سطح کاتد رسوب میکنند. در بسیاری از سیستمهای SX-EW، از شیتهای استنلساستیل بهعنوان سطح موقت رسوبگیری استفاده میشود. پس از رسیدن رسوب به ضخامت موردنظر، ورق مسی از سطح کاتد جدا شده و کاتد بلانک برای چرخه بعدی به سلول بازمیگردد.
در پالایش الکتریکی مس نیز تجهیزات کاتدی مشابهی به کار میروند، هرچند طراحی، ابعاد، جنس و جزئیات اتصال آنها ممکن است با توجه به فناوری کارخانه متفاوت باشد.
اگر شیت کاتد را سطح اصلی رسوبگیری در نظر بگیریم، دسته وظیفه ایجاد ارتباط الکتریکی و مکانیکی میان این سطح و تجهیزات سلول را بر عهده دارد. بنابراین، خرابی دسته میتواند عملکرد کل کاتد را تحت تأثیر قرار دهد.
وظایف اصلی دسته کاتد
۱. انتقال جریان الکتریکی
دسته باید جریان موردنیاز فرایند را از باسبار به شیت کاتد منتقل کند. مقاومت الکتریکی بالای دسته یا محل اتصال آن میتواند باعث افزایش افت ولتاژ، تولید گرمای موضعی و افزایش مصرف انرژی شود.
۲. تحمل وزن و بار مکانیکی
دسته علاوه بر وزن شیت، باید بارهای واردشده هنگام رسوبگیری مس، بلند کردن کاتد، انتقال با جرثقیل و عملیات جداسازی ورق مسی را تحمل کند. طراحی نامناسب یا کاهش ضخامت مؤثر دسته ممکن است باعث خمیدگی، ترک یا شکست شود.
۳. حفظ موقعیت کاتد در سلول
قرارگیری صحیح کاتد نسبت به آند برای توزیع یکنواخت جریان و حفظ فاصله الکترودی اهمیت دارد. دسته تابدار یا اتصال خارج از محور میتواند موجب کج قرار گرفتن شیت و ایجاد فاصله نامساوی بین کاتد و آند شود.
۴. مقاومت در برابر شرایط محیطی
بخش بالایی کاتد ممکن است در معرض رطوبت، پاشش الکترولیت و مه اسیدی قرار بگیرد. بنابراین، جنس مواد، کیفیت پوشش و طراحی محل اتصال باید با شرایط واقعی بهرهبرداری سازگار باشد.
۲. آشنایی با اجزای کاتد بلانک
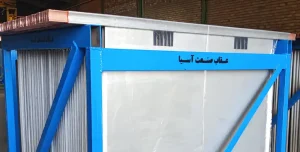
کاتد بلانک از چند بخش تشکیل میشود که هرکدام وظیفه مشخصی دارند. هنگام تعمیر، بررسی همه این اجزا ضروری است؛ زیرا خرابی یک بخش میتواند به سایر قسمتها نیز آسیب وارد کند.
| جزء | وظیفه اصلی | مواد متداول |
|---|---|---|
| شیت کاتد (Plate) | ایجاد سطح رسوبگیری مس | استنلساستیل، معمولاً با گرید متناسب با طراحی کارخانه |
| دسته (Hanger Bar) | انتقال جریان و تحمل بار مکانیکی | ساختارهای مسی، غلافدار یا ترکیبی |
| ناحیه اتصال (Weld Zone) | ایجاد اتصال مکانیکی و الکتریکی دسته به شیت | اتصال جوشی با فرایند و مواد مصرفی سازگار |
| لبههای کناری (Edge Strips) | محدود کردن رسوب در لبهها و تسهیل جداسازی ورق مس | پلیمرهای مقاوم به محیط فرایند |
| نوار پایین (Bottom Strip) | کنترل ناحیه پایینی رسوب و محافظت از لبه شیت | پلیمر مقاوم متناسب با شرایط الکترولیت |
جنس دقیق قطعات باید بر اساس نقشه کاتد، مشخصات سازنده و شرایط شیمیایی و حرارتی فرایند تعیین شود. برای مثال، استفاده از استنلساستیل 316L در شیتهای کاتد رایج است، اما انتخاب گرید مناسب باید با توجه به ترکیب الکترولیت، دما، آلودگیهای شیمیایی و الزامات طراحی انجام شود.
همچنین، همه کاتدها الزاماً ساختار یکسانی ندارند. در برخی مدلها، دسته و شیت با طراحی اختصاصی به یکدیگر متصل میشوند و امکان تعویض دسته به شکل مستقل باید با توجه به ساختار همان مدل بررسی شود.
برای آشنایی بیشتر با اجزای جانبی، میتوانید صفحات مرتبط با لبه کناری کاتد بلانک و تعمیر کاتد بلانک را نیز مطالعه کنید.
۳. انواع دسته کاتد بلانک و ویژگیهای هرکدام
دسته کاتد بلانک باید بهگونهای طراحی شود که هم مقاومت الکتریکی مناسبی داشته باشد و هم در برابر بارگذاریهای مکرر، تغییر شکل و خوردگی دوام بیاورد. انتخاب نوع دسته به شدت جریان، وزن کاتد، ابعاد شیت، نحوه تماس با باسبار و تجهیزات جابهجایی بستگی دارد.
۳.۱. دسته مسی با غلاف استنلس استیل
در این ساختار، بخش مسی نقش اصلی را در انتقال جریان ایفا میکند و غلاف استنلساستیل از قسمتهای موردنیاز در برابر تماس با محیط خورنده محافظت میکند.
مزایای این ساختار عبارتاند از:
- هدایت الکتریکی مناسب به دلیل استفاده از مس؛
- امکان طراحی سطح تماس مناسب با باسبار؛
- محافظت از بخشهای مشخصی از دسته با استفاده از غلاف؛
- قابلیت طراحی برای شرایط کاری و ابعاد مختلف کاتد.
با این حال، کیفیت اتصال میان اجزای مختلف، نحوه آببندی و جلوگیری از نفوذ الکترولیت اهمیت زیادی دارد. اگر در محل اتصال غلاف، هسته مسی یا شیت درز نامناسبی وجود داشته باشد، احتمال خوردگی موضعی افزایش مییابد.
۳.۲. دسته توخالی
دسته توخالی با هدف کاهش وزن یا دستیابی به ساختار مشخصی از نظر هندسی طراحی میشود. عملکرد این نوع دسته به ضخامت دیواره، جنس مواد، شکل مقطع، طول آزاد و کیفیت اتصالات بستگی دارد.
مزایای احتمالی آن عبارتاند از:
- کاهش وزن مجموعه در صورت طراحی مناسب؛
- امکان بهینهسازی مصرف مواد؛
- سهولت جابهجایی در برخی طراحیها.
در مقابل، اگر ضخامت دیواره کافی نباشد یا بارهای مکانیکی از حد طراحی فراتر بروند، احتمال تاببرداشتن و ترکخوردگی افزایش پیدا میکند. وجود حفره، درز نامناسب یا آسیب به آببندی نیز میتواند زمینه نفوذ الکترولیت و خوردگی داخلی را فراهم کند.
بنابراین، توخالی بودن بهتنهایی نشانه کیفیت پایین نیست؛ معیار اصلی، تناسب طراحی با شرایط بهرهبرداری و کیفیت ساخت است.
۳.۳. دسته توپر یا دارای هسته پیوسته
این دستهها بر اساس طراحی میتوانند استحکام مکانیکی مناسبی داشته باشند، اما وزن، مصرف مواد و نحوه انتقال جریان باید در محاسبات طراحی در نظر گرفته شود.
مزایای احتمالی عبارتاند از:
- مقاومت مناسب در برابر برخی بارهای مکانیکی؛
- کاهش احتمال تغییر شکل در صورت طراحی صحیح؛
- امکان ایجاد سطح مقطع الکتریکی کافی.
با این حال، دسته توپر الزاماً در همه شرایط بهتر نیست. وزن بیشتر، کیفیت تماس با باسبار، نحوه اتصال به شیت و امکان تعمیر از جمله عواملی هستند که باید بررسی شوند.
۳.۴. دستههای اختصاصی و طراحیشده بر اساس نقشه کارخانه
در برخی خطوط تولید، دستهها با ابعاد، مقطع، جنس و روش اتصال اختصاصی ساخته میشوند. در این شرایط، تعویض دسته باید با توجه به نقشه اصلی یا مشخصات فنی تأییدشده انجام شود.
توصیه فنی: پیش از سفارش دسته جدید، صرفاً به ظاهر دسته قدیمی اکتفا نکنید. جریان کاری، وزن کاتد، شرایط تماس با باسبار، ابعاد محل اتصال و سوابق خرابی را بررسی کنید. گاهی اصلاح طراحی، عمر مفید مجموعه را افزایش میدهد؛ اما هرگونه تغییر باید از نظر الکتریکی، مکانیکی و سازگاری با تجهیزات سلول تأیید شود.
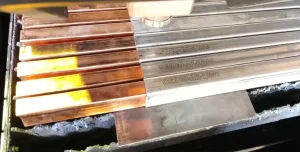
۴. چه زمانی باید دسته کاتد بلانک را تعویض کرد؟
تشخیص بهموقع خرابی دسته میتواند از آسیب بیشتر به شیت، توقف ناخواسته خط تولید و افزایش هزینههای تعمیر جلوگیری کند. علائم خرابی را میتوان در سه گروه ظاهری، الکتریکی و عملکردی بررسی کرد.
۴.۱. نشانههای ظاهری
- خمیدگی، پیچش یا تاببرداشتن دسته؛
- ترک، حفره، بریدگی یا جدایش در محل جوش؛
- خوردگی، پوستهشدن یا آسیب به پوشش محافظ؛
- شل شدن اتصال دسته به شیت؛
- فرورفتگی یا تغییر شکل ناشی از برخورد با تجهیزات؛
- وجود رسوبات سبز یا آبی در محل اتصال که میتواند نشانه خوردگی ترکیبات مس باشد؛
- آسیب به سطح تماس دسته با باسبار؛
- تغییر شکل دسته پس از عملیات استریپینگ یا حمل.
وجود رسوبات رنگی بهتنهایی دلیل قطعی خرابی نیست، اما باید علت آن بررسی شود؛ زیرا ممکن است ناشی از نفوذ الکترولیت، تماس با رطوبت یا خوردگی موضعی باشد.
۴.۲. نشانههای الکتریکی
- افزایش افت ولتاژ در محل اتصال دسته به باسبار؛
- افزایش مقاومت الکتریکی اتصال دسته به شیت؛
- گرم شدن موضعی دسته یا محل تماس؛
- تفاوت محسوس عملکرد الکتریکی با کاتدهای مشابه؛
- افزایش مصرف انرژی بدون تغییر قابل توضیح در شرایط فرایند.
برای تشخیص دقیق، اندازهگیریها باید در شرایط کاری قابل مقایسه و با تجهیزات مناسب انجام شوند. اندازهگیری دمای سطح بهتنهایی برای تعیین علت قطعی مشکل کافی نیست.
۴.۳. نشانههای مرتبط با رسوبگذاری مس
- رسوب نامتقارن روی دو وجه شیت؛
- افزایش زبری یا ناهمواری سطح رسوب؛
- ایجاد نواحی کمرسوب یا پررسوب؛
- افزایش چسبندگی مس در بخشهایی از شیت؛
- افزایش میزان ضایعات یا دشوار شدن جداسازی ورق مسی.
این علائم میتوانند به خرابی دسته مرتبط باشند، اما عوامل دیگری مانند وضعیت آند، فاصله الکترودی، ترکیب الکترولیت، جریان، دما و آمادهسازی سطح شیت نیز بر کیفیت رسوب اثر میگذارند. بنابراین، پیش از تعویض دسته باید سایر عوامل احتمالی نیز بررسی شوند.
۴.۴. چه زمانی تعویض دسته ضروریتر است؟
تعویض دسته معمولاً زمانی در اولویت قرار میگیرد که ترک یا شکست سازهای وجود داشته باشد، اتصال الکتریکی ناپایدار باشد، داغشدن موضعی به اتصال معیوب مربوط شود یا تغییر شکل دسته موقعیت صحیح کاتد را مختل کرده باشد. در صورت وجود ترک، شکست یا اتصال الکتریکی خطرناک، کاتد باید مطابق دستورالعمل ایمنی کارخانه از سرویس خارج شود تا پس از بازرسی و تأیید صلاحیت، دوباره استفاده شود.
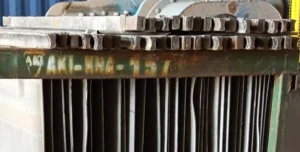
۵. مهمترین علل خرابی دسته کاتد
شناخت علت خرابی، از تکرار همان مشکل پس از تعمیر جلوگیری میکند. مهمترین عوامل عبارتاند از:
۵.۱. کیفیت پایین ساخت اولیه
استفاده از مواد نامناسب، ضخامت ناکافی، تلرانسهای نامعتبر یا اتصال جوشی ضعیف میتواند باعث کاهش استحکام مکانیکی و افزایش مقاومت الکتریکی شود.
۵.۲. انتخاب نادرست جنس یا طراحی
اگر سطح مقطع دسته برای جریان موردنیاز کافی نباشد، مقاومت الکتریکی و گرمای تولیدشده در محل اتصال ممکن است افزایش پیدا کند. همچنین، طراحی نامناسب از نظر طول آزاد، ضخامت یا هندسه میتواند باعث تغییر شکل تحت بار شود.
۵.۳. جوشکاری نامناسب
نفوذ ناکافی جوش، تخلخل، ترک، آلودگی سطح، انتخاب نامناسب مواد مصرفی یا کنترل نامناسب حرارت میتواند به اتصال ضعیف منجر شود.
۵.۴. نفوذ الکترولیت و خوردگی شکافی
وجود درز یا فضای بسته در محل اتصال ممکن است باعث تجمع الکترولیت و ایجاد شرایط مناسب برای خوردگی شکافی شود. این مشکل گاهی از سطح بیرونی بهسادگی قابل تشخیص نیست و به بازرسی دقیق نیاز دارد.
۵.۵. ضربه و بارگذاری نامناسب
برخورد کاتد با لبه سلول، افتادن هنگام حمل، استفاده نامناسب از قلاب یا فشار واردشده در عملیات جداسازی مس میتواند باعث تاببرداشتن یا ترکخوردگی شود.
۵.۶. شرایط نامناسب تماس با باسبار
آلودگی، خوردگی، ناهمواری یا فشار تماس ناکافی میتواند مقاومت اتصال را افزایش دهد. در چنین شرایطی، ممکن است مشکل از خود دسته نباشد و با اصلاح سطح تماس باسبار مسی برطرف شود.
۵.۷. خستگی ناشی از چرخههای مکرر کاری
کاتدها در طول عمر خود بارها از سلول خارج شده، شسته، جابهجا و دوباره نصب میشوند. تکرار این چرخهها، بهویژه در صورت وجود تنشهای موضعی یا عیوب ساخت، میتواند به ایجاد و گسترش ترک منجر شود.
۵.۸. خوردگی ناشی از مه اسیدی
قسمت بالایی کاتد و نواحی نزدیک سطح الکترولیت ممکن است در معرض مه اسیدی و رطوبت باشند. طراحی نامناسب پوشش یا وجود درز میتواند دوام این نواحی را کاهش دهد.
۶. تأثیر خرابی دسته بر بازدهی جریان و کیفیت رسوب مس
یکی از مهمترین دلایل توجه به تعمیر دسته کاتد، تأثیر احتمالی آن بر مصرف انرژی، کیفیت محصول و پایداری عملیات سلول است.
۶.۱. افزایش افت ولتاژ و مصرف انرژی
طبق رابطه پایه الکتریکی، افت ولتاژ در یک مسیر مقاومتی با رابطه زیر بیان میشود:
V = IRدر این رابطه، V افت ولتاژ، I جریان عبوری و R مقاومت الکتریکی مسیر است.
در صورت ثابت بودن جریان، افزایش مقاومت دسته یا محل اتصال موجب افزایش افت ولتاژ و گرمای تولیدشده میشود. توان تلفشده در یک اتصال مقاومتی را میتوان به شکل زیر بیان کرد:
P = I^2 Rبه همین دلیل، حتی افزایش نسبتاً محدود مقاومت در یک اتصال با جریان بالا میتواند اهمیت عملیاتی داشته باشد.
با این حال، افزایش مصرف انرژی کل کارخانه را نباید صرفاً به خرابی دسته نسبت داد. برای ارزیابی دقیق، افت ولتاژ اتصال باید از سایر افتهای الکتریکی سلول و تغییرات شرایط فرایند تفکیک شود.
۶.۲. ایجاد رسوب نامتقارن
اگر اتصال الکتریکی یا موقعیت کاتد دچار اختلال شود، توزیع جریان و میدان الکتریکی ممکن است تغییر کند. در نتیجه، احتمال دارد ضخامت رسوب در بخشهای مختلف شیت یکنواخت نباشد.
البته رسوب نامتقارن میتواند ناشی از عواملی مانند فاصله نامناسب آند و کاتد، وضعیت آند، گردش الکترولیت یا تفاوت شرایط سطحی نیز باشد. بنابراین، بازرسی دسته باید بخشی از یک برنامه عیبیابی جامع باشد.
۶.۳. کاهش کیفیت محصول و افزایش ضایعات
رسوب نامناسب ممکن است جداسازی ورق مس را دشوار کند، باعث افزایش ضایعات یا نیاز به عملیات اصلاحی شود و کیفیت ظاهری محصول را کاهش دهد.
تأثیر واقعی بر مشخصات شیمیایی مس به شرایط فرایند و منشأ آلودگی بستگی دارد. به همین دلیل، نمیتوان هر نوع عیب رسوب را مستقیماً ناشی از دسته معیوب دانست.
۶.۴. افزایش ریسک خرابی مکانیکی
دستهای که توان تحمل بار را از دست داده است، ممکن است هنگام بلند کردن یا انتقال کاتد دچار تغییر شکل شدید یا شکست شود. این وضعیت علاوه بر آسیب به تجهیزات، خطرات ایمنی برای کارکنان و توقف خط تولید ایجاد میکند.
نتیجه عملی: کنترل دورهای مقاومت اتصال، دمای موضعی، صافی شیت و وضعیت جوش میتواند به شناسایی زودهنگام مشکلات کمک کند.
۷. تعویض دسته یا خرید کاتد نو؛ مقایسه فنی و اقتصادی
انتخاب میان تعمیر و خرید کاتد نو باید بر اساس وضعیت واقعی شیت، هزینه تعمیر، عمر باقیمانده تجهیز و ریسک بهرهبرداری انجام شود.
| وضعیت کاتد | اقدام پیشنهادی |
|---|---|
| شیت سالم و دسته معیوب | تعویض دسته و کنترل کیفیت اتصال |
| شیت سالم با ایراد محدود در لبهها | تعمیر دسته و اصلاح قطعات جانبی موردنیاز |
| شیت دارای تاب قابل اصلاح | ارزیابی امکان تابگیری همراه با تعمیر دسته |
| شیت دارای خوردگی عمیق یا ترک | بررسی تعویض شیت یا کاتد کامل |
| دسته و شیت هر دو دارای آسیب جدی | مقایسه هزینه بازسازی کامل با خرید کاتد نو |
| کاتد قدیمی با خرابیهای مکرر | ارزیابی اقتصادی بر اساس عمر باقیمانده و هزینه چرخه عمر |
۷.۱. مزایای تعویض دسته
- حفظ شیت سالم و کاهش مصرف مواد اولیه؛
- کاهش هزینه نسبت به تعویض کامل در موارد مناسب؛
- امکان اصلاح ضعف طراحی دسته قبلی؛
- کاهش حجم ضایعات فلزی؛
- امکان بازگرداندن بخشی از کاتدهای خارجشده از سرویس به چرخه تولید.
۷.۲. چه زمانی خرید کاتد نو منطقیتر است؟
اگر شیت دارای ترک، خوردگی حفرهای شدید، کاهش ضخامت نامجاز، آسیب گسترده به سطح یا سابقه تعمیرات مکرر باشد، هزینه تعویض دسته ممکن است توجیه اقتصادی نداشته باشد.
همچنین، اگر طراحی قدیمی با شرایط جدید کارخانه سازگار نباشد، خرید کاتد بلانک استیل نو با مشخصات اصلاحشده میتواند در بلندمدت انتخاب بهتری باشد.
۷.۳. چگونه صرفه اقتصادی تعمیر را محاسبه کنیم؟
برای مقایسه منصفانه، تنها هزینه تعمیر و قیمت خرید کاتد بلانک استیل نو را در نظر نگیرید. هزینههای جانبی مانند حمل، توقف تولید، بازرسی، نصب، ضایعات و عمر مفید مورد انتظار نیز اهمیت دارند.
میتوان هزینه کل هر گزینه را بهصورت زیر در نظر گرفت:
هزینه کل تعمیر:
هزینه دسته و مواد مصرفی + دستمزد + حمل + بازرسی و آزمون + تعمیرات جانبی + هزینه توقف احتمالی
هزینه کل جایگزینی:
قیمت کاتد نو + حمل و نصب + هزینه خارج کردن کاتد معیوب + هزینههای راهاندازی و سایر هزینههای مرتبط
در نهایت، هزینه چرخه عمر تجهیز باید با توجه به عمر باقیمانده و عملکرد مورد انتظار مقایسه شود.
برای مثال، اگر شیت در وضعیت مناسبی باشد و تنها دسته نیاز به تعویض داشته باشد، تعمیر معمولاً گزینهای قابل بررسی و اقتصادی است. اما اگر شیت نیز به پایان عمر مفید خود نزدیک شده باشد، هزینه تعمیر ممکن است تنها خرابی بعدی را به تعویق بیندازد.
۸. مراحل گامبهگام تعویض دسته کاتد بلانک
تعویض دسته باید بر اساس روش اجرایی مشخص و متناسب با طراحی کاتد انجام شود. ترتیب مراحل ممکن است با توجه به ساختار کاتد و تجهیزات کارگاه متفاوت باشد، اما یک فرایند اصولی معمولاً شامل مراحل زیر است.
مرحله اول: دریافت، شناسایی و ثبت وضعیت
در ابتدای کار، هر کاتد شناسه مشخصی دریافت میکند. اطلاعات مربوط به ابعاد، نوع دسته، وضعیت شیت، سابقه تعمیر و عیوب مشاهدهشده ثبت میشود.
این اطلاعات امکان مقایسه وضعیت کاتد پیش و پس از تعمیر را فراهم میکند.
مرحله دوم: شستوشو و پاکسازی
رسوبات، آلودگیها و بقایای الکترولیت باید با روش مناسب و مطابق دستورالعمل ایمنی پاک شوند. هدف این مرحله، فراهم کردن شرایط مناسب برای بازرسی دقیق و جلوگیری از ورود آلودگی به ناحیه اتصال است.
بقایای اسیدی باید طبق روش تأییدشده کارخانه مدیریت شوند و پیش از عملیات جوشکاری، الزامات ایمنی و پاکسازی رعایت شود.
مرحله سوم: بازرسی اولیه شیت
پیش از جدا کردن دسته، وضعیت شیت از نظر موارد زیر بررسی میشود:
- صافی و تاببرداشتگی؛
- ترک یا آسیب سطحی؛
- خوردگی حفرهای؛
- کاهش ضخامت؛
- کیفیت سطح رسوبگیری؛
- وضعیت لبههای کناری و نوار پایین.
اگر شیت قابلیت استفاده مجدد نداشته باشد، ادامه تعمیر باید پس از بررسی اقتصادی و تأیید کارفرما انجام شود.
مرحله چهارم: جداسازی قطعات جانبی
در صورت نیاز، لبههای کناری یا قطعات محافظ برداشته میشوند تا دسترسی کافی به ناحیه اتصال فراهم شود. قطعات سالم میتوانند پس از بازرسی مجدداً نصب شوند و قطعات آسیبدیده باید با نمونه سازگار جایگزین شوند.
مرحله پنجم: جدا کردن دسته قدیمی
اتصال قبلی با روش کنترلشده و متناسب با جنس قطعات جدا میشود. در این مرحله باید از وارد شدن آسیب به شیت، افزایش بیش از حد دما و ایجاد تغییر شکل جلوگیری شود.
روش جداسازی باید بهگونهای انتخاب شود که ضخامت و کیفیت لبه شیت تا حد امکان حفظ شود.
مرحله ششم: آمادهسازی ناحیه اتصال
بقایای جوش قدیمی، آلودگیها و بخشهای آسیبدیده باید برداشته شوند. سپس هندسه لبهها، وضعیت سطح و ابعاد اتصال بررسی میشود.
آمادهسازی نامناسب میتواند باعث نفوذ ناکافی جوش، ایجاد عیوب سطحی یا افزایش مقاومت الکتریکی اتصال شود.
مرحله هفتم: انتخاب و آمادهسازی دسته جدید
دسته جدید باید از نظر ابعاد، جنس، سطح مقطع، صافی و سازگاری با طراحی کاتد کنترل شود. همچنین، سطح تماس الکتریکی و بخشهای موردنیاز برای اتصال باید مطابق نقشه آماده شوند.
در صورت مشاهده ضعف طراحی در دسته قبلی، اصلاح ساختار تنها پس از بررسی الزامات الکتریکی و مکانیکی انجام میشود.
مرحله هشتم: فیکسچرگذاری و همراستاسازی
دسته و شیت در فیکسچر مناسب قرار میگیرند تا موقعیت، زاویه و راستای آنها حفظ شود.
اگر دسته خارج از محور نصب شود، ممکن است کاتد در سلول کج قرار بگیرد یا فاصله آن با آند در نقاط مختلف تغییر کند. چنین خطایی میتواند باعث بروز مشکلات عملکردی در چرخههای بعدی شود.
مرحله نهم: جوشکاری یا اجرای اتصال تأییدشده
اتصال بر اساس روش اجرایی تأییدشده، جنس قطعات و مشخصات طراحی انجام میشود. انتخاب فرایند جوشکاری باید با توجه به نوع فلزات، ضخامت، هندسه اتصال و الزامات انتقال جریان صورت بگیرد.
کنترل ورودی حرارت، تمیزی سطح و کیفیت اجرای اتصال در این مرحله اهمیت ویژهای دارد.
مرحله دهم: پرداخت و تمیزکاری نهایی
پس از اتصال، ناحیه جوش از نظر برآمدگیهای نامناسب، پاشش فلز، آلودگی و آسیب سطحی بررسی میشود. پرداخت باید بهگونهای انجام شود که به شیت یا اتصال آسیب نرساند.
در صورت نیاز، عملیات پاکسازی یا پسیواسیون متناسب با جنس استنلساستیل و دستورالعمل تأییدشده انجام میشود. این عملیات جایگزین رفع عیوب جوش نیست.
مرحله یازدهم: کنترل ابعاد و تابگیری
ابعاد کاتد و صافی شیت پس از تعمیر مجدداً بررسی میشوند. هرگونه تاب ناشی از عملیات حرارتی یا جابهجایی باید با روش مجاز اصلاح شود. برای آشنایی با این خدمت، صفحه تابگیری شیت کاتد بلانک را ببینید.
تابگیری نباید موجب ایجاد ترک، کاهش بیش از حد ضخامت یا افزایش تنش نامناسب در ناحیه اتصال شود.
مرحله دوازدهم: نصب قطعات جانبی
پس از تأیید کیفیت تعمیر، قطعات جانبی سالم یا جدید نصب میشوند. لبهها باید در موقعیت صحیح قرار بگیرند تا عملکرد مورد انتظار در محدود کردن رسوب و جداسازی مس حفظ شود.
مرحله سیزدهم: کنترل نهایی و تحویل
کاتد پس از تکمیل بازرسیها و آزمونهای لازم شمارهگذاری شده و همراه با سوابق تعمیر و نتایج کنترل کیفیت تحویل میشود.
ارائه گزارش مستند، امکان ردیابی کیفیت تعمیر و بررسی عملکرد کاتد در دورههای بعدی را فراهم میکند.
۹. انتخاب جنس و طراحی مناسب برای دسته جدید
انتخاب دسته جدید باید بر اساس مشخصات واقعی بهرهبرداری انجام شود. صرفاً استفاده از مواد گرانتر یا ساختار سنگینتر، تضمینکننده عملکرد بهتر نیست.
۹.۱. هدایت الکتریکی
جنس و سطح مقطع مؤثر دسته باید برای انتقال جریان موردنیاز مناسب باشد. مقاومت الکتریکی مسیر به جنس مواد، ابعاد، کیفیت اتصال و وضعیت سطح تماس وابسته است.
۹.۲. استحکام مکانیکی
دسته باید وزن شیت، رسوب مس و بارهای ناشی از حمل و جابهجایی را تحمل کند. برای تعیین ابعاد مناسب، لازم است بارهای کاری، شرایط بلند کردن و محدودیتهای هندسی در نظر گرفته شوند.
۹.۳. مقاومت در برابر خوردگی
مواد و پوششهای محافظ باید با شرایط واقعی محیط، بهویژه تماس با رطوبت و مه اسیدی، سازگار باشند. وجود شکافهای قابل نفوذ یا نواحی بدون محافظت میتواند عمر تجهیز را کاهش دهد.
۹.۴. سازگاری با باسبار
سطح تماس دسته با باسبار باید از نظر هندسه، صافی، فشار تماس و مقاومت الکتریکی مناسب باشد. تغییر طراحی دسته نباید موجب اختلال در نحوه نشستن کاتد روی باسبار شود.
۹.۵. قابلیت تعمیر و نگهداری
در طراحی جدید بهتر است امکان بازرسی، اندازهگیری مقاومت، بررسی ظاهری و تعمیر آینده نیز در نظر گرفته شود.
نکته مهم: انتخاب نهایی دسته باید بر اساس نقشه تأییدشده، مشخصات جریان، بارگذاری مکانیکی و شرایط محیطی انجام شود. هیچیک از گزینههای توخالی، توپر یا غلافدار را نمیتوان بدون بررسی شرایط واقعی، بهترین انتخاب برای همه کارخانهها دانست.
۱۰. اصول جوشکاری دسته کاتد بلانک
جوشکاری یکی از حساسترین مراحل تعمیر کاتد است؛ زیرا اتصال باید هم استحکام مکانیکی کافی داشته باشد و هم مقاومت الکتریکی نامناسب ایجاد نکند.
۱۰.۱. انتخاب فرایند جوشکاری
فرایند جوشکاری باید متناسب با جنس قطعات، ضخامت شیت، هندسه اتصال و طراحی دسته انتخاب شود. روشهایی مانند TIG یا جوشکاری لیزری ممکن است در برخی طراحیها قابل استفاده باشند، اما انتخاب نهایی باید بر اساس قابلیت اجرایی، کیفیت موردنیاز و روش تأییدشده انجام شود.
۱۰.۲. انتخاب مواد مصرفی
مواد مصرفی جوش باید با فلز پایه و شرایط محیطی سازگار باشند. در اتصالات چندمادهای یا ساختارهای دارای هسته مسی و غلاف استنلساستیل، الزامات اتصال میتواند با جوشکاری معمول استنلساستیل متفاوت باشد.
بنابراین، نوع فیلر و روش اتصال نباید بدون بررسی جنس دقیق اجزا تعیین شود.
۱۰.۳. کنترل حرارت و تغییر شکل
ورودی حرارت نامناسب میتواند موجب تاببرداشتگی شیت، تغییر شکل ناحیه اتصال یا افت کیفیت سطح شود. استفاده از فیکسچر مناسب، توالی جوشکاری کنترلشده و روش اجرایی تأییدشده به کاهش این ریسک کمک میکند.
۱۰.۴. جلوگیری از عیوب جوش
مهمترین عیوبی که باید کنترل شوند عبارتاند از:
- ترک سطحی یا داخلی؛
- تخلخل؛
- عدم ذوب یا نفوذ ناکافی؛
- بریدگی کناره جوش؛
- سوختگی یا آسیب به شیت؛
- تغییر شکل بیش از حد؛
- آلودگی سطح و باقیماندن مواد نامناسب در ناحیه اتصال.
۱۰.۵. پاکسازی و پسیواسیون
در قطعات استنلساستیل، عملیات حرارتی و جوشکاری ممکن است بر وضعیت سطح و مقاومت خوردگی موضعی اثر بگذارد. پاکسازی و در صورت لزوم پسیواسیون باید طبق روش مناسب جنس و دستورالعمل فنی انجام شود.
این عملیات نباید بهعنوان جایگزینی برای حذف ترک، تخلخل یا سایر عیوب ساختاری در نظر گرفته شود.
۱۱. کنترل کیفیت و آزمونهای پس از تعمیر
تعمیر زمانی کامل محسوب میشود که کیفیت اتصال و وضعیت کلی کاتد بررسی و ثبت شده باشد. نوع و دامنه آزمونها باید بر اساس اهمیت تجهیز، طراحی و الزامات کارفرما تعیین شود.
| آزمون یا بازرسی | هدف |
|---|---|
| بازرسی چشمی | بررسی ترکهای قابل مشاهده، عیوب سطحی و کیفیت ظاهری جوش |
| کنترل ابعادی | بررسی طول، راستا، موقعیت دسته و ابعاد کلی کاتد |
| کنترل صافی شیت | اطمینان از حفظ هندسه مناسب سطح رسوبگیری |
| آزمون مایع نافذ | شناسایی برخی ناپیوستگیهای باز به سطح در مواد مناسب |
| اندازهگیری افت ولتاژ | بررسی عملکرد الکتریکی اتصال در شرایط آزمون تعریفشده |
| آزمون مقاومت اتصال | ارزیابی مقاومت الکتریکی مسیر اندازهگیریشده |
| آزمون مکانیکی | بررسی استحکام در صورت نیاز و طبق روش مصوب |
| کنترل قطعات جانبی | بررسی نصب صحیح و وضعیت لبهها و نوار پایین |
| ثبت نتایج | ایجاد امکان ردیابی و مقایسه عملکرد در آینده |
۱۱.۱. بازرسی چشمی
در این مرحله، سطح جوش، پیوستگی ظاهری اتصال، وجود ترکهای قابل مشاهده و وضعیت ناحیه اطراف بررسی میشود. بازرسی چشمی ضروری است، اما همه عیوب احتمالی را آشکار نمیکند.
۱۱.۲. آزمون مایع نافذ
در صورت مناسب بودن جنس و شرایط سطح، آزمون مایع نافذ میتواند برخی ترکها و ناپیوستگیهای باز به سطح را مشخص کند. این آزمون عیوب داخلی بسته را بهطور کامل شناسایی نمیکند و باید توسط فرد آشنا با روش آزمون اجرا شود.
۱۱.۳. اندازهگیری مقاومت یا افت ولتاژ
اندازهگیری الکتریکی باید با روش مشخص، ابزار مناسب و شرایط قابل تکرار انجام شود. مقایسه کاتدهای تعمیرشده با کاتدهای سالم مشابه میتواند در ارزیابی عملکرد اتصال مفید باشد.
برای مقایسه معتبر، جریان آزمون، نقاط اندازهگیری، وضعیت تماس با باسبار و شرایط دمایی باید تا حد امکان یکسان باشند.
۱۱.۴. کنترل ابعاد و صافی
کاتد باید در محدوده تلرانسهای مورد توافق قرار داشته باشد. صافی شیت و راستای دسته از جمله معیارهای مهم برای نصب صحیح در سلول هستند.
۱۱.۵. آزمون مکانیکی
در صورت نیاز، آزمون بارگذاری یا سایر روشهای ارزیابی مکانیکی باید بر اساس روش اجرایی مصوب انجام شوند. آزمون نباید به شکلی باشد که به تجهیز سالم آسیب وارد کند یا خطر ایمنی ایجاد کند.
۱۱.۶. تهیه گزارش کنترل کیفیت
گزارش نهایی بهتر است شامل شناسه کاتد، شرح تعمیر، مشخصات دسته نصبشده، روش اتصال، نتایج آزمونها، وضعیت ابعادی و تأیید نهایی باشد.
وجود این گزارش به واحد تعمیرات اجازه میدهد کاتدهایی را که سابقه خرابی تکرارشونده دارند، بهصورت هدفمند پیگیری کند.
۱۲. عیبیابی مشکلات متداول پس از تعویض دسته
حتی پس از تعمیر اصولی، عملکرد کاتد باید در شرایط واقعی بهرهبرداری بررسی شود. در صورت مشاهده مشکل، لازم است علت بهصورت مرحلهای شناسایی شود.
مشکل اول: گرم شدن محل اتصال
علل احتمالی:
- مقاومت بالای اتصال دسته به باسبار؛
- کیفیت نامناسب اتصال دسته به شیت؛
- سطح تماس آلوده یا ناهموار؛
- فشار تماس ناکافی؛
- ابعاد یا جنس نامناسب دسته.
اقدام پیشنهادی: ابتدا محل دقیق تولید گرما را مشخص کنید و سپس مقاومت و افت ولتاژ بخشهای مختلف مسیر را اندازه بگیرید. از تعویض دسته بدون تعیین منشأ مشکل خودداری کنید.
مشکل دوم: رسوب نامتقارن مس
علل احتمالی:
- موقعیت نامناسب کاتد نسبت به آند؛
- تاببرداشتگی شیت یا دسته؛
- تفاوت شرایط سطحی دو وجه؛
- توزیع نامناسب جریان؛
- شرایط نامناسب الکترولیت یا وضعیت آند.
اقدام پیشنهادی: صافی شیت، راستای دسته، فاصله الکترودی و شرایط فرایند را همزمان بررسی کنید.
مشکل سوم: ترک مجدد در ناحیه جوش
علل احتمالی:
- طراحی نامناسب اتصال؛
- آمادهسازی ناقص لبهها؛
- انتخاب نامناسب مواد مصرفی؛
- تنشهای ناشی از جوشکاری؛
- بارگذاری بیش از حد یا ضربه در زمان جابهجایی.
اقدام پیشنهادی: علاوه بر تعمیر مجدد، علت ریشهای شکست را بررسی کنید. تکرار جوشکاری بدون اصلاح علت اصلی میتواند باعث خرابی مجدد شود.
مشکل چهارم: کج آویزان شدن کاتد
علل احتمالی:
- نصب خارج از محور دسته؛
- تغییر شکل شیت؛
- تفاوت ابعادی در محل تماس با باسبار؛
- آسیب مکانیکی در حین حمل.
اقدام پیشنهادی: هندسه دسته، شیت و نقاط اتکا را با نقشه یا نمونه سالم مقایسه کنید.
مشکل پنجم: افت ولتاژ بالا با وجود دسته جدید
علل احتمالی:
- تماس نامناسب دسته با باسبار؛
- مقاومت بالای اتصال داخلی؛
- وجود آلودگی یا خوردگی؛
- مشکلات سایر بخشهای مسیر جریان.
اقدام پیشنهادی: افت ولتاژ را در نقاط مختلف مسیر اندازهگیری کنید تا منشأ مشکل مشخص شود. جدید بودن دسته بهتنهایی تضمین نمیکند که کل مسیر انتقال جریان سالم باشد.
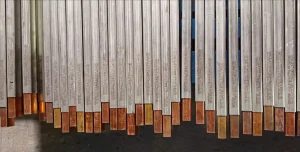
۱۳. هزینه تعویض دسته کاتد بلانک به چه عواملی بستگی دارد؟
قیمت تعویض دسته کاتد بلانک به شرایط تجهیز، نوع تعمیر و حجم سفارش وابسته است. اعلام هزینه دقیق بدون بررسی مشخصات کاتد میتواند باعث برآورد نادرست شود.
۱۳.۱. جنس و نوع دسته
نوع ساختار، جنس هسته و غلاف، ابعاد مقطع و میزان مواد مصرفی از عوامل اصلی تعیینکننده هزینه هستند.
۱۳.۲. ابعاد شیت و دسته
طول دسته، ابعاد کاتد و پیچیدگی ناحیه اتصال بر میزان مواد مصرفی و زمان اجرای تعمیر اثر میگذارند.
۱۳.۳. روش اتصال و الزامات جوشکاری
نوع فرایند جوشکاری، نیاز به فیکسچر، آمادهسازی لبهها و میزان کنترل کیفیت موردنیاز میتوانند هزینه نهایی را تغییر دهند.
۱۳.۴. وضعیت شیت
اگر شیت علاوه بر تعویض دسته به تابگیری، ترمیم محدود یا تعویض قطعات جانبی نیاز داشته باشد، هزینه کل افزایش پیدا میکند.
۱۳.۵. تعداد کاتدها
در سفارشهای حجمی، امکان برنامهریزی بهتر تولید، کاهش زمان آمادهسازی و بهینهسازی هزینههای حمل وجود دارد. میزان صرفهجویی به شرایط واقعی پروژه بستگی دارد.
۱۳.۶. زمان تحویل و محل اجرا
فوریت سفارش، فاصله حمل، امکان تعمیر در محل یا نیاز به انتقال به کارگاه نیز بر هزینه اثرگذار است.
۱۳.۷. آزمونها و مستندات موردنیاز
آزمونهای تکمیلی، گزارش کنترل کیفیت، اندازهگیریهای الکتریکی و الزامات مستندسازی باید در برآورد اولیه مشخص شوند.
چگونه استعلام دقیق بگیریم؟
برای دریافت برآورد مناسب، اطلاعات زیر را در اختیار واحد فنی یا تعمیرات قرار دهید:
- تعداد کاتدهای موردنظر؛
- ابعاد شیت و مشخصات دسته فعلی؛
- جنس و ساختار دسته، در صورت مشخص بودن؛
- تصاویر واضح از محل اتصال و عیوب مشاهدهشده؛
- وضعیت صافی و خوردگی شیت؛
- نوع مشکل، مانند داغشدن، ترک یا افت ولتاژ؛
- زمان موردنیاز برای تحویل؛
- آزمونها و مدارک مورد انتظار.
در صورت نیاز، نمونه کاتد باید برای بازرسی فنی ارسال شود تا امکان تعیین دامنه تعمیر و ارائه قیمت دقیقتر فراهم شود.
۱۴. نگهداری پیشگیرانه و افزایش عمر دسته کاتد
برنامه نگهداری پیشگیرانه میتواند خرابیهای ناگهانی را کاهش دهد و هزینه تعمیرات را قابل پیشبینیتر کند.
۱۴.۱. بازرسی دورهای دسته و محل جوش
در بازههای تعیینشده توسط واحد تعمیرات، وضعیت دسته، محل اتصال، آثار خوردگی و تغییر شکل بررسی شود. فاصله زمانی بازرسی باید بر اساس سابقه خرابی، شرایط کاری و توصیه سازنده تعیین شود.
۱۴.۲. کنترل دمای اتصال
در صورت وجود نشانههای افزایش مقاومت، از اندازهگیری دما یا تصویربرداری حرارتی برای شناسایی نقاط غیرعادی استفاده کنید. مقایسه باید در شرایط کاری مشابه انجام شود تا تفاوت جریان یا بار با خرابی اشتباه گرفته نشود.
۱۴.۳. حفظ کیفیت تماس با باسبار
سطح تماس باید مطابق دستورالعمل کارخانه تمیز و از نظر خوردگی یا آسیب بررسی شود. روش پاکسازی نباید موجب خراش، کاهش سطح تماس یا آسیب به پوششهای محافظ شود.
۱۴.۴. جابهجایی اصولی
از تجهیزات حمل مناسب استفاده کنید و از وارد شدن ضربه به دسته یا آویزان کردن نامناسب کاتد جلوگیری کنید. عملیات بلند کردن باید مطابق دستورالعمل ایمنی و ظرفیت تجهیزات انجام شود.
۱۴.۵. ثبت سوابق تعمیر و بهرهبرداری
برای هر کاتد، شناسه مشخصی تعریف کنید و اطلاعاتی مانند تاریخ تعمیر، نوع دسته، نتایج آزمون، تعداد چرخههای کاری و خرابیهای مشاهدهشده را ثبت کنید.
این اطلاعات به شناسایی کاتدهای پرریسک و ارزیابی عمر مفید واقعی دستهها کمک میکند.
۱۴.۶. نگهداری صحیح در انبار
کاتدها باید در موقعیتی نگهداری شوند که از خمشدن، برخورد و تماس غیرضروری با مواد خورنده جلوگیری شود. شرایط انبارش نیز باید با دستورالعمل سازنده و الزامات کارخانه سازگار باشد.
۱۴.۷. بررسی عملکرد مجموعه سلول
در صورت بروز مشکل رسوب یا افزایش مصرف انرژی، تنها دسته را بررسی نکنید. وضعیت باسبار، آند سربی، فاصله الکترودی، گردش الکترولیت و شرایط فرایند نیز باید در عیبیابی لحاظ شوند.
۱۵. چگونه پیمانکار مناسب برای تعمیر کاتد انتخاب کنیم؟
کیفیت تعمیر مستقیماً به توان فنی مجری، تجهیزات کارگاه و روش کنترل کیفیت وابسته است. پیش از انتخاب پیمانکار، بهتر است معیارهای زیر را بررسی کنید.
سابقه فنی و تجربه صنعتی
بررسی کنید که مجری تجربه مرتبط با ساخت یا تعمیر کاتدهای مورد استفاده در واحدهای تولید مس را داشته باشد. آشنایی با شرایط بهرهبرداری واقعی، به انتخاب روش تعمیر مناسب کمک میکند. نمونه کارهای اجراشده ما را در صفحه پروژهها ببینید.
روش اجرایی مشخص
پیمانکار باید بتواند مراحل دریافت، بازرسی، جداسازی دسته، آمادهسازی، اتصال، پرداخت و کنترل نهایی را توضیح دهد.
قابلیت ردیابی مواد و تعمیرات
مشخصات دسته جدید، مواد مصرفی و اطلاعات مربوط به تعمیر باید تا حد مورد توافق قابل پیگیری باشند.
تجهیزات و نیروی متخصص
وجود فیکسچر مناسب، ابزارهای کنترل ابعادی و تجهیزات لازم برای آزمونهای موردنیاز از معیارهای مهم ارزیابی مجری است.
گزارش کنترل کیفیت
پیش از ثبت سفارش، مشخص کنید که چه آزمونهایی انجام میشوند و چه مدارکی همراه کاتد تحویل داده خواهد شد.
ضمانت و شرایط پذیرش
شرایط ضمانت، حدود مسئولیت مجری، معیارهای پذیرش کاتد و نحوه رسیدگی به ایرادهای احتمالی باید پیش از شروع کار روشن شوند.
امکان اجرای خدمات مکمل
اگر کاتد علاوه بر دسته به تابگیری شیت، تعویض لبه کناری یا تعمیرات دیگر نیاز داشته باشد، انجام هماهنگ این خدمات میتواند مدیریت پروژه را سادهتر کند.
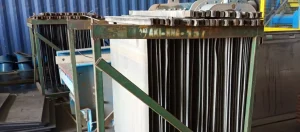
۱۶. خدمات مرتبط با تعمیر و بازسازی کاتد بلانک
تعویض دسته بخشی از فرایند نگهداری و بازسازی کاتد بلانک است. با توجه به وضعیت تجهیز، ممکن است خدمات دیگری نیز موردنیاز باشد.
- تعمیر کاتد بلانک: بررسی و بازسازی بخشهای آسیبدیده کاتد؛
- تعویض شیت کاتد: جایگزینی شیتهایی که آسیب آنها قابل تعمیر اقتصادی نیست؛
- تابگیری شیت کاتد: اصلاح تغییر شکل در محدوده مجاز و بازگرداندن صافی مناسب؛
- لبه کناری: جایگزینی لبههای فرسوده یا آسیبدیده؛
- تعویض نوار پایین: بازسازی بخش پایینی کاتد در صورت نیاز؛
- کاتد بلانک استیل: تولید کاتد جدید بر اساس نقشه و مشخصات فنی؛
- آند سربی: انجام خدمات مرتبط با تجهیزات آندی، متناسب با فناوری و نیاز کارخانه؛
- باسبار مسی: بررسی و بازسازی بخشهای مرتبط با توزیع جریان الکتریکی؛
- کپینگ بورد و تجهیزات جانبی: تأمین قطعات موردنیاز برای نگهداری و بهرهبرداری سلول.
در عقاب صنعت آسیا، انتخاب نوع خدمت باید بر اساس وضعیت واقعی تجهیز و نیاز پروژه انجام شود. پیش از تصمیمگیری درباره تعمیر یا جایگزینی، بررسی فنی و تعیین دامنه کار میتواند از هزینههای غیرضروری جلوگیری کند.
جمعبندی
تعویض دسته کاتد بلانک میتواند راهکاری فنی و اقتصادی برای بازگرداندن کاتدهای قابل استفاده به چرخه تولید باشد. این روش بهویژه زمانی ارزشمند است که شیت استنلساستیل همچنان از نظر ضخامت، صافی، کیفیت سطح و مقاومت در برابر خوردگی شرایط مناسبی داشته باشد.
با این حال، نتیجه تعمیر به چند عامل کلیدی وابسته است:
- ارزیابی صحیح شیت: پیش از هرگونه تعمیر باید مشخص شود که شیت قابلیت استفاده مجدد دارد یا خیر.
- انتخاب دسته مناسب: جنس، سطح مقطع، طراحی و سازگاری دسته با شرایط واقعی بهرهبرداری باید بررسی شوند.
- اجرای اصولی اتصال: آمادهسازی سطح، همراستاسازی، روش جوشکاری و کنترل تغییر شکل در کیفیت نهایی مؤثر هستند.
- کنترل کیفیت مستند: بازرسی ظاهری، کنترل ابعادی و آزمونهای متناسب با نیاز پروژه باید انجام شوند.
- نگهداری پیشگیرانه: پایش وضعیت دسته، محل تماس با باسبار و سوابق خرابی به افزایش عمر مفید تجهیزات کمک میکند.
اگر کاتدهای کارخانه شما با مشکلاتی مانند داغشدن محل اتصال، افت ولتاژ، ترک جوش، تاببرداشتن دسته یا رسوب نامتقارن مس مواجه هستند، بهتر است پیش از تصمیمگیری درباره خرید کاتد نو، وضعیت آنها بهصورت فنی ارزیابی شود.
استعلام هزینه تعویض دسته کاتد بلانک از عقاب صنعت آسیا
برای تعیین امکان تعمیر، برآورد هزینه و انتخاب روش مناسب، مشخصات کاتدها و تصاویر محل اتصال را از طریق صفحه تماس با ما در اختیار کارشناسان عقاب صنعت آسیا قرار دهید. پس از بررسی وضعیت شیت و دسته، میتوان درباره دامنه تعمیر، آزمونهای موردنیاز و مقایسه اقتصادی تعمیر با جایگزینی تصمیمگیری کرد.
عقاب صنعت آسیا؛ تولیدکننده کاتد بلانک و همراه شما در تعمیر، بازسازی و تأمین تجهیزات خطوط تولید مس.