
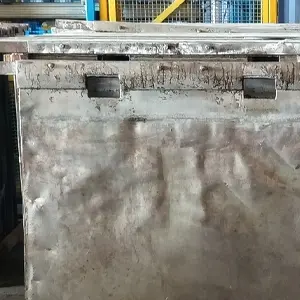
اگر در واحد الکترووینینگ یا الکتروپالایش مس، روی، نیکل یا کبالت فعالیت میکنید، احتمالاً با مشکل تاب برداشتن کاتدهای بلانک مواجه شدهاید. خمیدگی ورق، موجدار شدن لبهها، پیچش سطح و تغییر فاصله کاتد از آند، از جمله مشکلاتی هستند که میتوانند کیفیت رسوب فلزی، راندمان تولید و عملکرد تجهیزات استریپینگ را تحت تأثیر قرار دهند.
تابدار شدن کاتد بلانک فقط یک ایراد ظاهری نیست؛ بلکه میتواند باعث توزیع نامناسب جریان الکتریکی، افزایش احتمال اتصال کوتاه، کاهش کیفیت محصول نهایی و بالا رفتن هزینههای نگهداری شود. خبر خوب این است که در بسیاری از موارد، برای رفع این مشکل نیازی به خرید کاتد جدید نیست. با استفاده از روشهای اصولی تابگیری و صافکاری صنعتی میتوان تعداد زیادی از کاتدهای آسیبدیده را اصلاح کرد و دوباره به چرخه تولید بازگرداند.
در این مقاله، بهصورت تخصصی با تابگیری کاتد بلانک آشنا میشویم و درباره علت تاب برداشتن، روشهای اصلاح، تجهیزات مورد استفاده، معیارهای کنترل کیفیت، امکان تعمیر یا تعویض، عوامل مؤثر بر هزینه و نحوه سفارش خدمات تابگیری از شرکت عقاب صنعت آسیا توضیح میدهیم.
کاتد بلانک چیست و چه نقشی در فرآیند الکترولیز دارد؟
کاتد بلانک استیل (Cathode Blank Steel) یک صفحه فلزی رسانا است که در سلولهای الکترولیز بهعنوان بستر رسوب فلز مورد استفاده قرار میگیرد. در فرآیند الکترووینینگ، یونهای فلزی موجود در محلول الکترولیت با دریافت الکترون روی سطح کاتد رسوب میکنند. پس از رسیدن رسوب به ضخامت موردنظر، محصول فلزی از سطح کاتد جدا میشود. در فرآیند الکتروپالایش نیز کاتد نقش صفحه دریافتکننده فلز را بر عهده دارد و فلز موردنظر از آند به سطح آن منتقل میشود.
جنس کاتد بلانک با توجه به نوع فلز، شرایط عملیاتی و طراحی خط تولید متفاوت است:
-
- استنلس استیل: گریدهایی مانند 304 و 316L در برخی کاربردهای تولید مس، نیکل و کبالت استفاده میشوند.
-
- آلومینیوم: در برخی سیستمهای تولید الکترولیتی روی کاربرد دارد.
-
- تیتانیوم: در برخی فرآیندهای خاص صنعتی و کاربردهای ویژه استفاده میشود.
یک کاتد بلانک استاندارد باید از استحکام مکانیکی مناسب، سطح صاف، ابعاد دقیق و مقاومت کافی در برابر شرایط محیط الکترولیت برخوردار باشد. صافی کاتد اهمیت زیادی دارد؛ زیرا هرگونه تغییر شکل هندسی میتواند فاصله آن از آند را تغییر دهد و بر توزیع جریان و کیفیت رسوب اثر بگذارد.
تاب برداشتن کاتد بلانک به چه معناست؟
تاببرداشتگی یا Warping به تغییر شکل دائمی یا نیمهدائمی ورق از حالت تخت و صاف گفته میشود. این تغییر شکل ممکن است در تمام سطح ورق یا فقط در قسمتهای مشخصی مانند لبهها، گوشهها و محل اتصال میله حامل ایجاد شود.
مهمترین انواع تاب کاتد بلانک عبارتاند از:
۱. خمیدگی طولی و عرضی
در این حالت، ورق در امتداد طول یا عرض دچار انحنا میشود و شکل آن از حالت تخت خارج میشود.
۲. موجدار شدن لبهها (Edge Wave)
لبههای ورق به سمت بالا یا پایین حرکت میکنند و سطح کاتد حالت موجدار پیدا میکند.
۳. پیچش ورق (Twist)
در این حالت، گوشههای ورق در جهتهای متفاوت قرار میگیرند و صفحه حالت پیچخورده پیدا میکند.
۴. تاب موضعی
بخشی از سطح ورق دچار برآمدگی یا فرورفتگی میشود، درحالیکه سایر قسمتها ممکن است همچنان صاف باشند.
۵. قوسبرداشتن در ناحیه اتصال
در اثر تنشهای ناشی از جوشکاری، حرارت یا بارگذاری نامناسب، قسمت اتصال ورق به میله حامل دچار تغییر شکل میشود. تشخیص صحیح نوع تاب اهمیت زیادی دارد؛ زیرا روش اصلاح هرکدام متفاوت است و انتخاب روش نامناسب میتواند باعث تشدید تغییر شکل شود.
چرا کاتد بلانک تاب برمیدارد؟
شناخت عوامل ایجاد تاب به انتخاب روش مناسب اصلاح و جلوگیری از تکرار مشکل کمک میکند.
۱. تنشهای حرارتی
تغییرات مکرر دما، ورود و خروج ورق از محیطهای گرم و سرد و شستشو با آب دارای اختلاف دمای زیاد میتواند موجب انبساط و انقباض نامتوازن فلز شود. اگر این تغییرات بهصورت مکرر اتفاق بیفتند، احتمال ایجاد تنش و تغییر شکل در ورق افزایش پیدا میکند.
۲. ضربه و جابهجایی نامناسب
هنگام حملونقل، جابهجایی با جرثقیل، قرار دادن ورقها روی یکدیگر یا عملیات استریپینگ، اعمال فشار نامتقارن میتواند باعث خم شدن یا پیچش کاتد شود.
۳. رسوب نامتوازن فلز
در صورتی که ضخامت رسوب در نقاط مختلف کاتد یکسان نباشد، تنشهای مکانیکی نامتقارن ایجاد میشوند. این شرایط بهویژه در چرخههای کاری طولانی میتواند بر شکل هندسی ورق اثر بگذارد.
۴. جوشکاری و تعمیرات قبلی
جوشکاری میله حامل، تعمیر اتصالات و اعمال حرارت موضعی ممکن است تنشهای پسماند ایجاد کند. این تنشها گاهی موجب تاب برداشتن ناحیه اتصال یا تغییر شکل کل ورق میشوند.
۵. خوردگی و آسیب ناحیه لبه
خوردگی، حفرهدار شدن، نازک شدن موضعی و آسیب مکانیکی لبهها میتوانند استحکام ورق را کاهش دهند و احتمال تغییر شکل آن را افزایش دهند.
۶. نگهداری و انبارداری نامناسب
قرار دادن کاتدها بهصورت نامتعادل، نگهداری طولانیمدت بدون تکیهگاه مناسب یا انباشتن تعداد زیادی ورق روی یکدیگر میتواند بهمرور باعث ایجاد خمیدگی شود.
۷. بارگذاری نامناسب در سیستم استریپینگ
تنظیم نبودن تجهیزات جداکننده رسوب یا اعمال نیروی نامتوازن هنگام جداسازی محصول ممکن است به سطح کاتد و نقاط اتصال آن آسیب وارد کند.
تابدار بودن کاتد چه مشکلاتی در خط تولید ایجاد میکند؟
استفاده از کاتدهای تابدار میتواند مشکلات متعددی در عملکرد سلولهای الکترولیز و تجهیزات جانبی ایجاد کند.
کاهش راندمان جریان: تغییر فاصله کاتد و آند میتواند توزیع جریان را نامتوازن کند و شرایط رسوبدهی را تحت تأثیر قرار دهد.
رسوب غیریکنواخت: در نقاط مختلف سطح کاتد، ضخامت و کیفیت رسوب ممکن است متفاوت باشد.
افزایش احتمال اتصال کوتاه: در صورت کاهش بیشازحد فاصله کاتد و آند، احتمال تماس و ایجاد اتصال کوتاه افزایش مییابد.
افزایش دشواری استریپینگ: تاب و موجدار بودن سطح میتواند جداسازی محصول فلزی را دشوار کند و به تجهیزات یا خود ورق آسیب بزند.
اختلال در تجهیزات اتوماتیک: ماشینهای استریپینگ و سیستمهای جابهجایی معمولاً براساس ابعاد و هندسه مشخص کاتد طراحی شدهاند. تغییر شکل ورق میتواند باعث اختلال در عملکرد آنها شود.
افزایش هزینه تعمیرات و نگهداری: ادامه استفاده از کاتدهای معیوب میتواند هزینههای عملیاتی و تعمیراتی را افزایش دهد.
کاهش عمر مفید کاتد: تداوم استفاده از ورق آسیبدیده ممکن است موجب تشدید تاب، خستگی موضعی و خرابی زودهنگام شود.
تابگیری کاتد بلانک چیست؟
تابگیری کاتد بلانک فرآیندی صنعتی برای اصلاح تغییر شکلهای هندسی ورق و بازگرداندن آن به وضعیت تخت و قابلاستفاده است. در این فرآیند، ابتدا وضعیت ورق از نظر جنس، ضخامت، ابعاد، نوع تاب، میزان تغییر شکل و سلامت ساختاری بررسی میشود. سپس براساس نتایج ارزیابی، روش مناسب برای اصلاح انتخاب میشود. هدف از تابگیری صرفاً صاف کردن ظاهری ورق نیست؛ بلکه باید هندسه کاتد، کیفیت سطح و استحکام آن تا حد امکان حفظ شود.
یک فرآیند استاندارد تابگیری باید سه هدف اصلی داشته باشد:
-
- اصلاح خمیدگی، پیچش و موجهای ایجادشده در ورق.
- جلوگیری از ایجاد خراش، فرورفتگی و آسیب جدید به سطح کاتد.
- دستیابی به صافی و تلورانس هندسی متناسب با نیاز خط تولید.
روشهای تابگیری کاتد بلانک
انتخاب روش تابگیری به جنس، ضخامت، ابعاد، میزان تغییر شکل و حساسیت سطح ورق بستگی دارد.
۱. تابگیری با دستگاه غلتک تختکن (Roller Leveling)
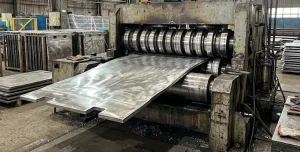
یکی از روشهای صنعتی اصلاح تاب ورق، استفاده از دستگاه غلتک تختکن است. در این روش، ورق از میان مجموعهای از غلتکها عبور میکند. غلتکها با اعمال تغییر شکلهای کنترلشده و متوالی، توزیع تنش را در ضخامت ورق اصلاح میکنند.
این روش برای اصلاح موارد زیر مناسب است:
-
- موجدار شدن لبهها
-
- خمیدگیهای طولی و عرضی
-
- تغییر شکلهای گسترده و نسبتاً یکنواخت
-
- برخی تابهای ناشی از تنشهای پسماند
مزایای این روش عبارتاند از:
-
- امکان اصلاح یکنواخت سطح ورق
-
- قابلیت پردازش تعداد بالای ورق
-
- کاهش نیاز به اصلاح دستی
-
- تکرارپذیری مناسب در صورت تنظیم صحیح دستگاه
البته تعداد غلتکها، قطر آنها، فاصله بین غلتکها و میزان نفوذ باید متناسب با جنس و ضخامت ورق تنظیم شود.
۲. تابگیری با پرس هیدرولیک
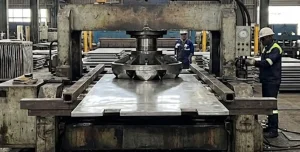
پرس هیدرولیک برای اصلاح تابهای موضعی، خمیدگیهای شدید و برخی پیچشهای مشخص کاربرد دارد. در این روش، ورق روی تکیهگاه مناسب قرار میگیرد و نیروی کنترلشده در نقاط مشخص اعمال میشود.
مزایای پرس هیدرولیک:
-
- امکان اصلاح موضعی
-
- قابلیت کنترل میزان نیرو
-
- مناسب برای برخی خمیدگیهای شدید
-
- امکان اصلاح قسمتهای مشخص ورق
در این روش باید از اعمال فشار بیشازحد خودداری شود؛ زیرا فشار نامناسب میتواند موجب ایجاد فرورفتگی، تغییر شکل جدید یا تمرکز تنش شود.
۳. تابگیری ترکیبی
گاهی یک روش بهتنهایی برای اصلاح کامل ورق کافی نیست. در این شرایط از روش ترکیبی استفاده میشود. برای مثال، ممکن است ابتدا قسمتهای دارای خمیدگی شدید با پرس اصلاح شوند و سپس ورق از دستگاه غلتک تختکن عبور کند تا صافی کلی آن بهبود پیدا کند. این روش میتواند برای کاتدهایی که همزمان دارای خمیدگی موضعی و موج گسترده هستند، گزینه مناسبی باشد.
۴. تنشزدایی و کنترل نهایی
در برخی شرایط، وجود تنشهای پسماند میتواند احتمال برگشت تغییر شکل را افزایش دهد. در چنین مواردی، بررسی امکان استفاده از فرآیندهای تکمیلی مانند تنشزدایی کنترلشده ضروری است. البته عملیات حرارتی برای همه جنسها و کاتدها مناسب نیست و باید با توجه به گرید آلیاژ، خواص مکانیکی و الزامات سطحی انتخاب شود. پس از اصلاح، ورق باید از نظر صافی، ابعاد، سلامت سطح و وضعیت اتصالات بررسی شود.
نکته مهم: تابگیری غیراصولی، بهخصوص چکشکاری دستی و اعمال فشار بدون اندازهگیری، ممکن است باعث ایجاد خراش، فرورفتگی، کاهش کیفیت سطح و تنشهای جدید شود. این موضوع در کاتدهای استیل که کیفیت سطح آنها اهمیت زیادی دارد، بسیار مهم است.
مراحل استاندارد تابگیری کاتد بلانک
برای دستیابی به نتیجه مطلوب، بهتر است عملیات تابگیری براساس یک فرآیند مشخص انجام شود.
مرحله اول: بازرسی اولیه
در ابتدا ورق از نظر موارد زیر بررسی میشود:
-
- جنس و گرید آلیاژ
-
- ضخامت و ابعاد
-
- میزان خمیدگی و پیچش
-
- وضعیت لبهها و گوشهها
-
- سلامت سطح و وجود خراش یا حفره
-
- وضعیت میله حامل و اتصالات
مرحله دوم: اندازهگیری میزان تاب
میزان تغییر شکل باید با ابزارهای مناسب اندازهگیری شود. برای این کار میتوان از خطکش صافی، شمشه دقیق، فیلر گیج، ساعت اندازهگیری و تجهیزات اندازهگیری هندسی استفاده کرد.
مرحله سوم: انتخاب روش اصلاح
با توجه به نتایج بازرسی، روش مناسب انتخاب میشود. در این مرحله باید حساسیت سطح، ضخامت ورق و میزان تغییر شکل در نظر گرفته شود.
مرحله چهارم: اجرای عملیات تابگیری
عملیات با تجهیزات متناسب با جنس و ضخامت ورق انجام میشود. اعمال نیرو باید کنترلشده باشد تا از ایجاد تغییر شکل ثانویه جلوگیری شود.
مرحله پنجم: بازرسی و کنترل کیفیت
پس از تابگیری، صافی ورق مجدداً اندازهگیری میشود و وضعیت سطح، لبهها و اتصالات مورد بررسی قرار میگیرد.
مرحله ششم: بستهبندی و تحویل
در پایان، ورقها به شکلی مناسب بستهبندی میشوند تا هنگام انبارداری و حملونقل مجدد دچار خمیدگی یا آسیب نشوند.
کنترل کیفیت کاتد بلانک پس از تابگیری چگونه انجام میشود؟
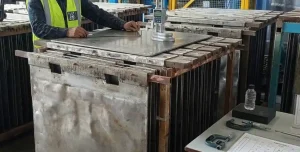
یکی از مهمترین بخشهای خدمات تابگیری، کنترل کیفیت نهایی است. صرفاً صاف به نظر رسیدن ورق با چشم، معیار کافی برای تأیید کیفیت نیست. کاتد باید براساس تلورانسهای موردنیاز خط تولید بررسی شود.
مهمترین معیارهای کنترل کیفیت عبارتاند از:
۱. صافی سطح (Flatness)
میزان انحراف سطح ورق از صفحه مرجع اندازهگیری میشود.
۲. پیچش (Twist)
اختلاف موقعیت گوشهها و میزان پیچیدگی هندسی ورق بررسی میشود.
۳. یکنواختی لبهها
لبههای طولی و عرضی باید از نظر موجدار شدن و تغییر شکل کنترل شوند.
۴. ضخامت ورق
در صورت وجود آسیب یا تغییر شکل شدید، ضخامت نقاط مختلف باید بررسی شود تا از نازک شدن بیشازحد موضعی اطمینان حاصل شود.
۵. کیفیت سطح
وجود خراش، فرورفتگی، آثار غلتک، ترک یا آسیبهای جدید بررسی میشود.
۶. وضعیت اتصالات و میله حامل
اتصالات باید از نظر تغییر شکل، ترک و استحکام مکانیکی مورد ارزیابی قرار گیرند. نکته مهم این است که تلورانس مجاز صافی برای تمام کاتدها یکسان نیست. معیار پذیرش باید براساس نقشه فنی، مشخصات سازنده و شرایط عملیاتی سلول تعیین شود.
آیا هر کاتد بلانک تابدار قابل اصلاح است؟
خیر. اگرچه بسیاری از کاتدهای تابدار قابلیت اصلاح دارند، اما وضعیت ساختاری ورق تعیینکننده است.
| وضعیت کاتد | امکان تابگیری |
|---|---|
| تاب ملایم تا متوسط و سطح سالم | معمولاً قابل اصلاح |
| تاب شدید بدون ترک و پارگی | اغلب با روش مناسب قابل اصلاح |
| پیچش موضعی | نیازمند بررسی فنی |
| خوردگی سطحی محدود | بسته به میزان خوردگی قابل بررسی |
| خوردگی عمیق و حفرههای گسترده | ممکن است تعمیر اقتصادی نباشد |
| ترک یا پارگی ورق | نیازمند بررسی تعمیر یا تعویض |
| نازک شدن بیشازحد | معمولاً تعویض گزینه مناسبتری است |
| آسیب شدید محل اتصال میله حامل | نیازمند بررسی جداگانه |
پیشنهاد میشود پیش از سفارش تعداد بالا، چند نمونه از کاتدهای آسیبدیده برای ارزیابی اولیه ارائه شوند.
تابگیری کاتد بلانک بهتر است یا خرید کاتد جدید؟
این سؤال برای واحدهایی که تعداد زیادی کاتد در گردش دارند اهمیت اقتصادی زیادی دارد. خرید کاتد جدید بهخصوص در ابعاد صنعتی و با استفاده از آلیاژهای باکیفیت میتواند هزینه قابلتوجهی داشته باشد. در مقابل، اگر ورق از نظر ساختاری سالم باشد، تابگیری میتواند راهکار اقتصادی مناسبی باشد.
مهمترین مزایای تابگیری عبارتاند از:
-
- کاهش هزینه تأمین کاتد جدید
-
- افزایش عمر مفید تجهیزات موجود
-
- کاهش ضایعات فلزی
-
- کاهش زمان تأمین و جایگزینی ورق
-
- بازگرداندن سریعتر تجهیزات به چرخه تولید
-
- استفاده بهینه از سرمایهگذاری انجامشده
البته اگر ورق دچار خوردگی عمیق، ترک، کاهش شدید ضخامت یا آسیب ساختاری شده باشد، تعویض آن ممکن است از نظر اقتصادی و فنی منطقیتر باشد. برای تصمیمگیری صحیح، باید هزینه تابگیری، احتمال موفقیت اصلاح، عمر مفید باقیمانده و هزینه جایگزینی ورق جدید با یکدیگر مقایسه شوند.
چه عواملی بر هزینه تابگیری کاتد بلانک تأثیر میگذارند؟
هزینه تابگیری برای همه پروژهها یکسان نیست و براساس مشخصات فنی و حجم سفارش تعیین میشود.
مهمترین عوامل عبارتاند از:
-
- تعداد کاتدها: افزایش تعداد ورقها ممکن است باعث کاهش هزینه تمامشده هر ورق شود.
-
- ابعاد ورق: ورقهای بزرگتر به فضای کاری و تجهیزات متناسب نیاز دارند.
-
- ضخامت ورق: ضخامت و استحکام مکانیکی بر میزان نیروی موردنیاز برای اصلاح اثر میگذارند.
-
- جنس ورق: تابگیری استیل، آلومینیوم و تیتانیوم به دلیل تفاوت خواص مکانیکی، شرایط یکسانی ندارد.
-
- شدت تاببرداشتگی: اصلاح تابهای شدید معمولاً به مراحل و زمان بیشتری نیاز دارد.
-
- نوع تغییر شکل: پیچش، موج لبه و خمیدگی موضعی ممکن است به روشهای متفاوتی نیاز داشته باشند.
-
- تلورانس موردنیاز: هرچه دقت صافی مورد انتظار بیشتر باشد، کنترل و اصلاح دقیقتری لازم است.
-
- وضعیت سطح و اتصالات: وجود خوردگی، خراش یا آسیب در قسمت اتصال میتواند بر هزینه اثر بگذارد.
-
- حملونقل: فاصله محل کارخانه تا محل اجرای خدمات و نحوه جابهجایی ورقها نیز در برآورد نهایی مؤثر است.
-
- زمان تحویل: سفارشهای فوری ممکن است شرایط اجرایی متفاوتی داشته باشند.
برای دریافت قیمت دقیق، بهتر است مشخصات فنی، تعداد و تصاویر کاتدها در اختیار کارشناسان قرار گیرد.
تفاوت تابگیری کاتد استیل، آلومینیوم و تیتانیوم
یکی از نکات مهم در اصلاح کاتد بلانک، توجه به جنس فلز است. رفتار مکانیکی این مواد در برابر اعمال نیرو متفاوت است و نمیتوان برای تمام آنها از یک روش و تنظیمات یکسان استفاده کرد.
تابگیری کاتد استنلس استیل
کاتدهای استیل به دلیل استحکام مناسب و کاربرد گسترده در برخی فرآیندهای الکترولیز، از اهمیت ویژهای برخوردار هستند.
در تابگیری این ورقها باید به موارد زیر توجه شود:
-
- گرید آلیاژ و خواص مکانیکی
-
- ضخامت ورق
-
- سختشدن ناشی از کار سرد
-
- کیفیت سطح و حساسیت به خراش
-
- وضعیت جوش و محل اتصال میله حامل
تابگیری کاتد آلومینیومی
آلومینیوم نسبت به بسیاری از فولادها مدول الاستیسیته پایینتری دارد و رفتار آن هنگام اعمال نیرو متفاوت است. در اصلاح این ورقها باید از ایجاد فرورفتگی، تغییر شکل موضعی و آسیب به لبهها جلوگیری شود.
تابگیری کاتد تیتانیومی
تیتانیوم در برخی کاربردهای صنعتی به دلیل مقاومت خوردگی و خواص ویژه مورد استفاده قرار میگیرد. اصلاح این نوع ورقها باید با توجه به گرید، ضخامت، خواص مکانیکی و الزامات سطحی انجام شود. بنابراین پیش از انتخاب روش تابگیری، شناسایی دقیق جنس ورق ضروری است.
چه اطلاعاتی برای سفارش تابگیری کاتد بلانک لازم است؟
برای اینکه کارشناسان بتوانند روش مناسب و هزینه تقریبی را تعیین کنند، بهتر است اطلاعات زیر ارائه شود:
-
- نوع فلز و جنس کاتد
-
- گرید آلیاژ، در صورت اطلاع
-
- طول و عرض ورق
-
- ضخامت ورق
-
- تعداد کاتدهای آسیبدیده
-
- نوع تاببرداشتگی
-
- شدت تقریبی تغییر شکل
-
- وضعیت سطح و لبهها
-
- محل استقرار کارخانه
-
- زمان موردنیاز برای تحویل
همچنین ارسال چند تصویر واضح از روبهرو، پشت ورق، لبهها و محل اتصال میله حامل میتواند به ارزیابی اولیه کمک کند. در صورت امکان، اندازهگیری میزان فاصله ورق از یک سطح مرجع صاف نیز اطلاعات مفیدی در اختیار کارشناس قرار میدهد.
مراحل انجام خدمات تابگیری در عقاب صنعت آسیا
شرکت عقاب صنعت آسیا خدمات تابگیری کاتد بلانک را با هدف اصلاح ورقهای آسیبدیده و کمک به بازگشت آنها به چرخه تولید ارائه میدهد.
مراحل همکاری به شرح زیر است:
۱. دریافت درخواست و مشاوره اولیه
در ابتدا اطلاعات مربوط به جنس، ابعاد، ضخامت، تعداد و نوع تاببرداشتگی دریافت میشود.
۲. بررسی تصاویر یا نمونه ورق
وضعیت ظاهری و میزان آسیب بررسی میشود تا امکان اصلاح و روش مناسب مشخص شود.
۳. ارزیابی فنی و برآورد هزینه
پس از بررسی شرایط ورقها، هزینه و زمان تقریبی اجرای سفارش اعلام میشود.
۴. انجام عملیات تابگیری
با توجه به مشخصات ورق، روش مناسب اصلاح انتخاب و عملیات اجرا میشود.
۵. کنترل کیفیت نهایی
صافی، سلامت سطح، وضعیت لبهها و کیفیت اصلاحشده ورق بررسی میشود.
۶. بستهبندی و تحویل
پس از تأیید نهایی، ورقها برای حمل و بازگشت به کارخانه آماده میشوند.
چرا خدمات تابگیری کاتد بلانک را به عقاب صنعت آسیا بسپاریم؟
انتخاب مجموعه مناسب برای تابگیری کاتد اهمیت زیادی دارد؛ زیرا کیفیت عملیات اصلاح مستقیماً بر عملکرد بعدی ورق در خط تولید تأثیر میگذارد.
مهمترین مزایای همکاری با عقاب صنعت آسیا عبارتاند از:
-
- نگاه تخصصی صنعتی: توجه به شرایط کاری و نیازهای واحدهای الکترولیز و پالایش.
-
- انتخاب روش متناسب با ورق: بررسی جنس، ضخامت و نوع تاب پیش از شروع عملیات.
-
- حفظ کیفیت سطح: توجه به جلوگیری از ایجاد خراش و آسیبهای ثانویه.
-
- کنترل کیفیت: بررسی وضعیت هندسی ورق پس از انجام عملیات.
-
- صرفهجویی اقتصادی: فراهم کردن امکان استفاده مجدد از کاتدهای قابلاصلاح.
-
- مشاوره فنی: همراهی در ارزیابی اولیه و ارائه راهکار مناسب برای نگهداری بهتر ورقها.
هدف از این خدمات، تنها صاف کردن ورق نیست؛ بلکه بازگرداندن کاتد به شرایط قابلاستفاده و کمک به کاهش هزینههای نگهداری و تأمین تجهیزات است.
چگونه از تاب برداشتن کاتد بلانک جلوگیری کنیم؟
پیشگیری از تاببرداشتگی میتواند هزینههای تعمیر و تعویض کاتد را به میزان قابلتوجهی کاهش دهد.
برای افزایش عمر مفید کاتدها، رعایت نکات زیر توصیه میشود:
-
- هنگام جابهجایی از تجهیزات و نقاط مهار مناسب استفاده کنید.
-
- از وارد شدن ضربه به لبهها و گوشههای ورق جلوگیری کنید.
-
- ورقها را روی تکیهگاههای مناسب و در شرایط پایدار نگهداری کنید.
-
- از انباشتن تعداد زیاد کاتد بدون رعایت شرایط بارگذاری خودداری کنید.
-
- از تغییرات ناگهانی دما هنگام شستشو جلوگیری کنید.
-
- نقاط اتصال و میله حامل را بهصورت دورهای بازرسی کنید.
-
- وضعیت تجهیزات استریپینگ را بررسی و تنظیمات آنها را کنترل کنید.
-
- فاصله کاتد و آند را مطابق الزامات طراحی سلول حفظ کنید.
-
- کاتدهای دارای تاب اولیه را پیش از تشدید آسیب از خط خارج و بررسی کنید.
-
- برای بازرسی دورهای صافی کاتدها برنامه مشخص داشته باشید.
یکی از بهترین راهکارها، ثبت وضعیت هندسی هر کاتد در زمان ورود به چرخه تولید و مقایسه دورهای آن با وضعیت اولیه است. این کار به شناسایی زودهنگام تغییر شکل و جلوگیری از خرابیهای گسترده کمک میکند.
جمعبندی؛ با تابگیری اصولی، عمر مفید کاتدهای خود را افزایش دهید
تاببرداشتن کاتد بلانک یکی از مشکلات مکانیکی مهم در واحدهای الکترووینینگ و الکتروپالایش است که میتواند بر کیفیت رسوب، راندمان تولید، عملکرد تجهیزات و هزینههای نگهداری اثر منفی بگذارد. با این حال، بسیاری از کاتدهای تابدار در صورت برخورداری از شرایط ساختاری مناسب، قابلیت اصلاح و بازگشت به چرخه تولید را دارند. انتخاب روش صحیح تابگیری، استفاده از تجهیزات مناسب، کنترل کیفیت پس از اصلاح و رعایت اصول نگهداری، چهار عامل کلیدی برای دستیابی به نتیجه مطلوب هستند. اگر کاتدهای بلانک مجموعه شما دچار خمیدگی، پیچش یا موجدار شدن شدهاند، پیش از تصمیمگیری برای خرید ورق جدید، امکان اصلاح آنها را بررسی کنید.
سفارش تابگیری کاتد بلانک از عقاب صنعت آسیا
شرکت عقاب صنعت آسیا آماده دریافت درخواست شما برای ارزیابی و انجام خدمات تابگیری کاتد بلانک است. برای دریافت مشاوره فنی و استعلام هزینه، مشخصات و تصاویر ورقهای خود را ارسال کنید تا امکان اصلاح و روش مناسب بررسی شود.